制药工艺线上的阀门,选型沟通和化工、水处理、电力系统不是一套逻辑。决定能不能用的,不只是口径和压力等级,而是这台阀门能不能被有效清洁、能不能与现有卫生级管道接得上、现场布置和维护制度是否支持拆装与换件。前期把这三件事说清楚,后续在材质、密封、接口和文件上才不会反复返工。
沟通的目标不是一次敲定型号,而是把已知条件、限制条件和待确认条件分开。工艺、设备、验证和采购各方共用同一张清单:工艺说清介质和清洁方式,设备说清接口和安装位置,验证说清需要哪些文件,采购再去匹配产品。下面按七个维度展开,每个维度给出应在询盘或技术协议里写明白的内容。
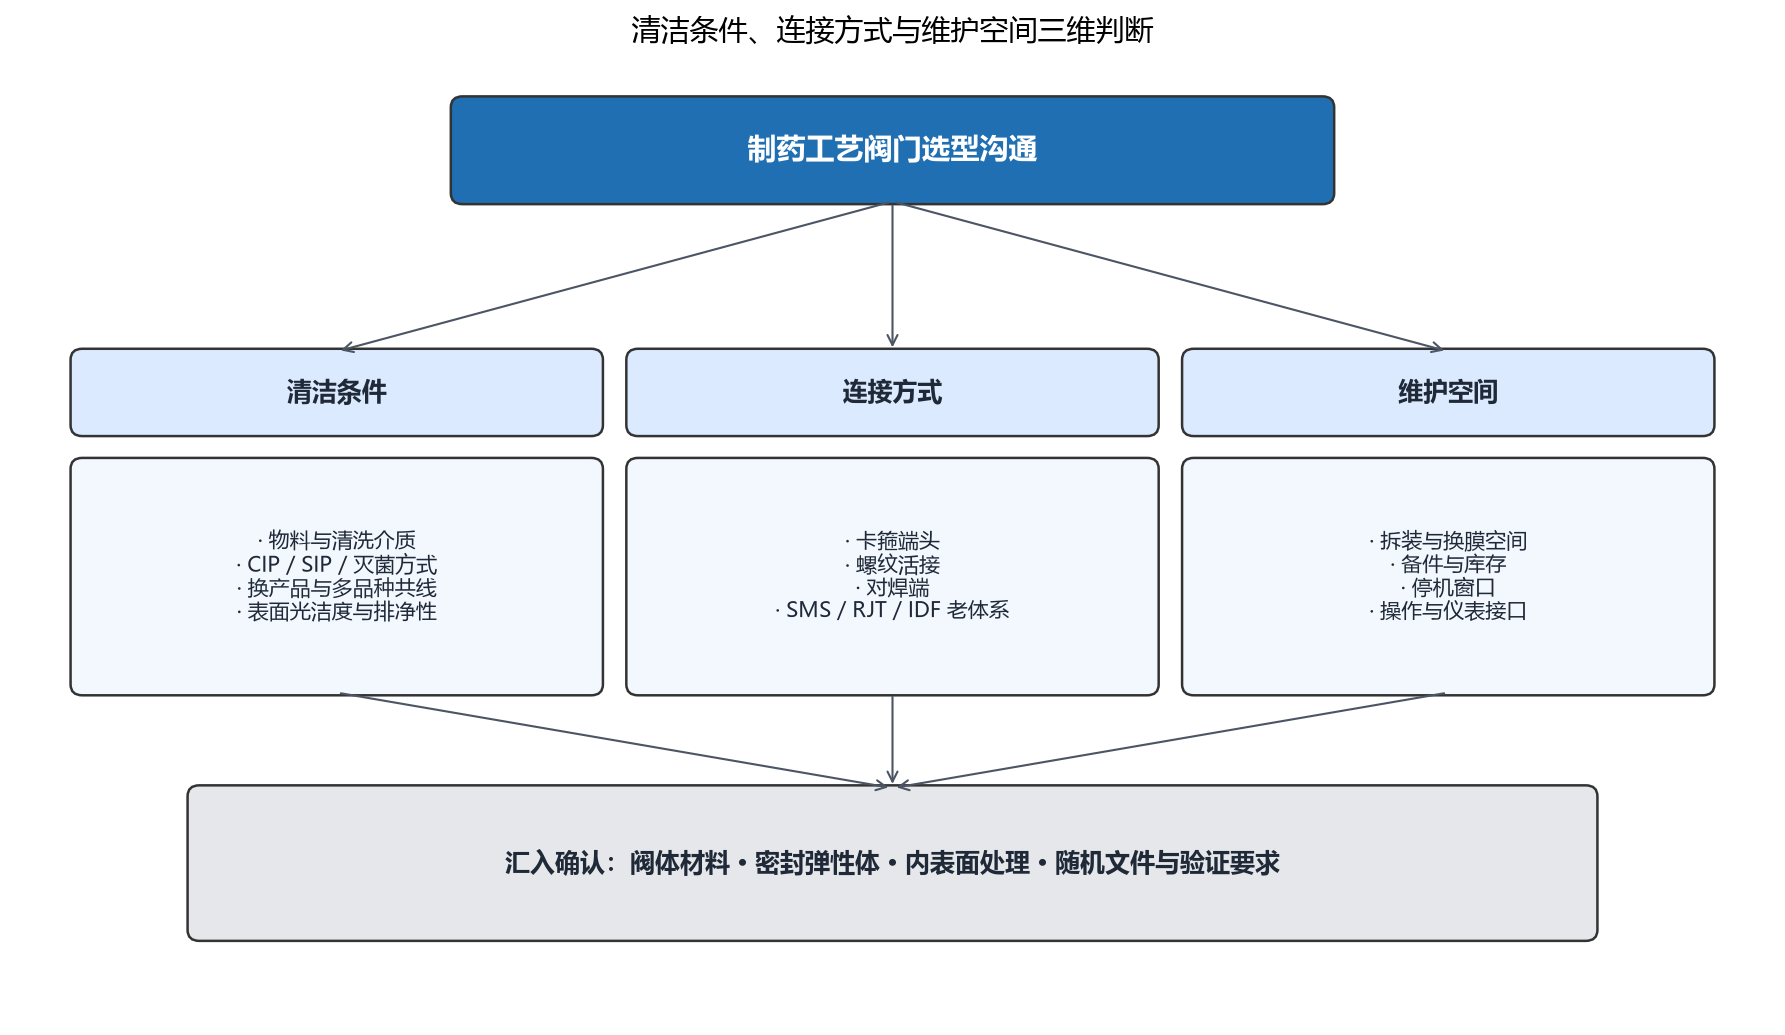
一、介质与清洁方式:先讲清"流过什么、怎么洗"
制药工艺接触的物料种类多,从纯化水、注射用水、药液、缓冲液到酸碱清洗剂、钝化液、工艺蒸汽,每一类对阀体和密封的影响都不同。只写"药液"两个字,技术侧无法判断接液部件应选什么材料、内表面要做到什么状态。
询盘时除物料名称外,还应说明:物料是否含蛋白、是否含糖、是否结晶、是否有溶剂或酸碱组分;系统是否采用 CIP(原位清洗)、SIP(原位灭菌)或在线蒸汽消毒;清洗介质的种类和大致浓度范围;是否存在多品种共线、换产频率如何。这些信息直接指向内腔形状、密封材料耐受和表面处理方向,最终由工艺与验证文件闭环。
询价时应分别列明正常运行、清洗和灭菌工况的温度、压力;不同工况下的材料和密封需分别满足相应温压条件。
二、接液材料与表面:按项目材质规范与验证文件确认
接液阀体牌号、内表面状态(粗糙度、抛光方式、是否电解抛光)、排净结构、死角与焊缝处理,不是一句"卫生级"就能覆盖的内容。具体牌号、表面光洁度等级、允许的死腔长度和焊接要求,按项目材质规范、适用标准现行版本、清洁与灭菌验证文件,以及供应方提供的材质证书和符合性资料确认。
沟通阶段需要明确写出来的是:项目要求引用哪一套体系(例如生物工艺、乳制品、食品饮料等不同场景对应的标准与行业惯例)、产品接触件与非接触件是否分开要求、内表面与外表面分别要达到什么状态、是否需要材料追溯。不要在没有项目文件支撑时直接替供应方选定牌号或抛光等级。
外表面是否需要抛光、是否需要喷砂处理,由安装环境(洁净区、一般生产区、室外)决定,一并说明。
三、密封与弹性体:和清洗液、灭菌条件一起核对
制药阀门的过流密封件(隔膜、阀座、O 形圈、垫片)直接与物料、清洗液和蒸汽接触,是失效和验证投诉的高发位置。可选密封材料包括 EPDM、FPM(氟橡胶)、硅胶及 PTFE 等,其中 PTFE 为氟塑料,应与橡胶类材料分别评估,各自对溶剂、酸碱、蒸汽条件的耐受方向不同,不能脱离物料和清洗方案单独定。
弹性体的具体牌号、配方及食品接触、生物相容性等合规要求,应列入项目适用法规和验证清单;指定的合规清单或供应商名单写入技术协议。供应方提供对应合规声明或检验报告,由项目质量与验证方审核;材料名称本身不能证明符合项目的卫生要求。
隔膜阀在制药线上应用较多,流道相对简单、无填料函、便于排净;球阀、蝶阀、截止阀在不同工位各有适用场景。结构形式应结合工艺用途和清洁要求确定。
四、连接方式:管道是什么标准,阀门就配什么端
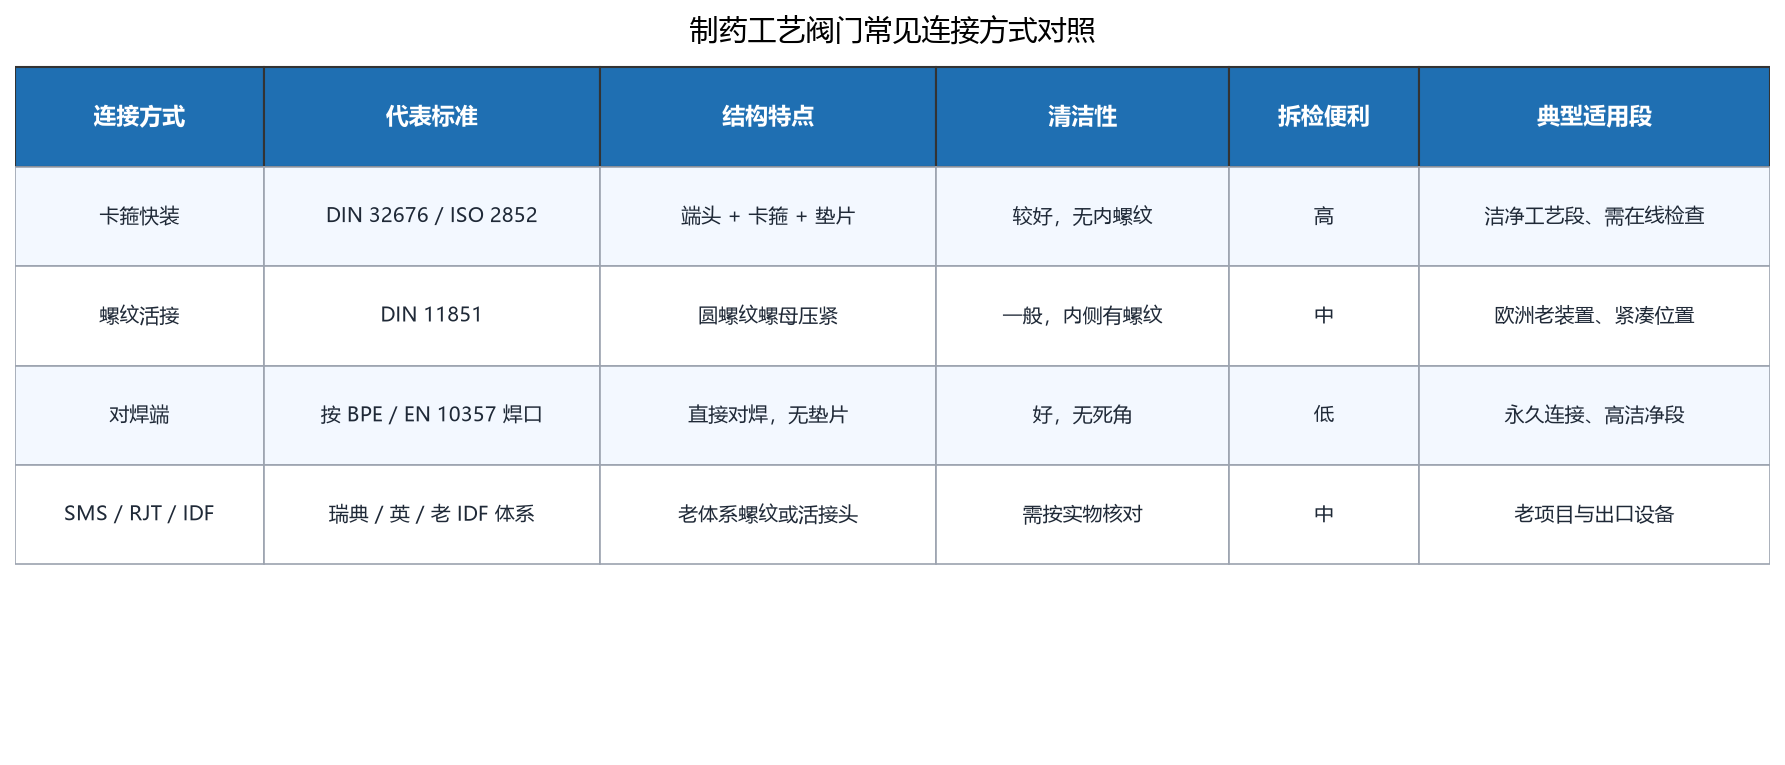
制药管道的连接体系比普通工业管道复杂,同一根管子在不同项目里可能对应不同标准。常见几类:
- 卡箍(Tri-Clamp / 快装):由一对端头、一个卡箍和一个垫片组成,拆装快、便于在线检查,是洁净段常见连接。欧系端头常引用 DIN 32676(分系列),ISO 2852:1993 属于已撤销的历史卡箍接口标准(ISO 官方状态)。旧设备或合同沿用该接口时,应写明约定版本并核对端头与垫片尺寸;新项目按指定的现行接口体系选配。管子外径及壁厚系列按项目图纸核对,不能仅凭 DN 判断卡箍端头能否互换。
- 螺纹活接(Nut Union):德式 DIN 11851 圆螺纹活接在老装置和欧洲项目仍常见,结构紧凑但内侧有螺纹,清洁性需结合工位判断。
- 焊接端:直接对焊,无垫片,适合永久连接和高洁净要求段,但后期拆检不如卡箍方便。
- 英式 RJT / 瑞典 SMS / 国际 IDF:老项目和出口设备上会遇到,尺寸体系与 DIN 不同,互换性要单独核对。
询盘时把现场管子外径、壁厚系列和现有端头标准一并写明。同口径不同标准的端头外径并不一致,混用会出现夹不上、夹偏或垫片受压不均。最终端头形式与配套,按管道等级图和现场实物确认。
五、控制方式:工艺任务决定选哪类执行机构
制药阀门承担的任务大致分三类:隔离(开关)、调节(流量/压力/液位)、取样与排污。任务不同,对执行机构和附件的要求不同。
洁净区常用气动隔膜阀配气动头(单作用/双作用),开关型与调节型要提前说清。带自控系统时,还要说明气源条件、电磁阀、限位开关、定位器、反馈信号的需求,以及失气、失电时阀门希望停在什么位置(FC/FO/FL)。手动阀多用于不常操作的隔离点,但要说明手轮或手柄在洁净区内是否允许、操作空间是否够。
控制信号、电源等级、防爆或洁净区等级要求,由项目仪表和工艺专业明确,采购清单应与这些要求保持一致。
六、安装位置与维护空间:按项目布置与维护制度确认
卫生级阀门的易损件集中在隔膜、密封件位置。选型沟通阶段需要确认的是:阀门装在管廊、设备侧面还是高处;周围管线、保温层、仪表箱是否影响拆装作业面;现场是否具备吊装或抬高条件;易损件更换所需的作业方式,由项目布置图和维护制度一并说明。
旁路、备用阀组、备件库存和停机窗口按项目工艺布置及维护制度安排。询价时应说明运行班次、是否允许在线换件和是否需要整机拆除,便于设计与设备专业共同确定维护方案。
七、文件与验证:随货资料按项目验证要求列出
制药项目对随货文件的要求比一般工业项目细。文件清单本身由项目验证主计划和质量体系决定,常见条目方向包括:材料追溯与材质证明、内表面处理记录、压力试验报告、适用法规或行业体系的符合性声明、以及支持设计确认(DQ)、安装确认(IQ)、运行确认(OQ)所需的技术资料。
具体要哪些文件、按哪个法规或体系版本、由谁出具、盖什么章,由项目质量与验证方定。前期沟通时把文件清单直接列进技术协议,比交货后再补效率高得多。供应方按清单提供对应资料,由项目质量与验证方审核其适用范围及有效性。
八、沟通闭环:把结论回填到技术协议
选型方向明确后,把以下内容回填到确认表或采购订单:物料与清洗工况、接液材料与内表面状态要求、密封材料及合规依据(按项目文件)、连接标准与端头形式、执行机构与信号要求、安装位置与维护条件、随货文件清单。未知项标注"待工艺确认""待图纸确认""待验证确认",不要默认某一项已经谈妥。
常见问题
只写"DN50 卫生级阀门"够不够? 不够。同一 DN 在不同管道体系下的管子外径、端头和密封尺寸都可能不同,还缺物料、清洗和文件要求。
接液材质牌号由谁定? 按项目材质规范、验证要求和适用法规选定,供应方提供对应材质证书与追溯资料;涉及食品或药品接触时,还应满足项目的卫生合规要求。
卡箍连接是不是最干净? 卡箍拆装方便、应用广,但密封面和垫片仍需按清洁要求选型;高洁净、永久焊缝段有时直接焊接,具体由工艺和清洁验证结论决定。
弹性体能不能通用于制药工况? 不能。不同材料对溶剂、酸碱、蒸汽条件的耐受方向不同,密封材料要和物料、清洗介质、温度及项目合规要求一起核对。
NEED A PRODUCT DIRECTION?